

Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-09-17 Pochodzenie: Strona


Przejście z tradycyjnego magazynu statycznego na automatyzację wiąże się z poważnym wydatkiem kapitałowym. Dla tak złożonych wdrożeń nie istnieją standardowe arkusze cenowe, ponieważ każda instalacja jest w dużym stopniu dostosowana do konkretnego obiektu. Ocena automatyzacji wyłącznie na podstawie bazowych cen sprzętu wiąże się z ogromnym ryzykiem finansowym. Nieuwzględnienie zmiennych specyficznych dla obiektu – takich jak wymagania dotyczące przepustowości, dynamika przepływu pracy, profile obciążenia, integracja oprogramowania i modyfikacje obiektu – prowadzi bezpośrednio do niedokładnych obliczeń zwrotu i poważnych przekroczeń budżetu. Te ramy oceny technicznej pomagają liderom operacyjnym dokładnie zrozumieć, w jaki sposób konkretne wymagania magazynowe wpływają na ostateczny wynik koszt zautomatyzowanego systemu regałów magazynowych . Potrzeby obiektu wpływają na każdy aspekt inwestycji. Opanowanie tych zmiennych umożliwia bardzo dokładne budżetowanie i umożliwia silniejsze, bardziej świadome negocjacje z dostawcami podczas modernizacji infrastruktury pamięci masowej.
Fizyczne konstrukcje stalowe stanowią podstawę każdej modernizacji magazynu. Ramy regałowe, słupki i szyny poziome reprezentują podstawowe wydatki materiałowe. Jednakże, zautomatyzowany system regałów paletowych wymaga znacznie węższych tolerancji produkcyjnych niż standardowe regały statyczne. Gatunki stali muszą być cięższe, aby zapobiec uginaniu się szyn pod obciążeniem dynamicznym. Kiedy pięciotonowa układnica przyspiesza w korytarzu, stal konstrukcyjna musi wchłonąć ogromną energię kinetyczną bez zginania. Inżynierowie określają gatunki stali o wysokiej plastyczności, które poradzą sobie z tymi siłami dynamicznymi. Limity ugięcia są ściśle przestrzegane i często wymagają L/200 lub więcej, aby zapewnić idealne dopasowanie mechanizmu wyciągającego dźwigu do pozycji palety. Zwiększona długoterminowa trwałość wymaga materiałów najwyższej jakości. Te rygorystyczne standardy inżynieryjne znacznie zwiększają podstawowe koszty konstrukcyjne.
Części ruchome powodują największą różnicę w wydatkach na sprzęt. Wózki paletowe zwiększają złożoność mechaniczną i potrzeby w zakresie zarządzania akumulatorami. Układnice wymagają masywnych masztów pionowych i precyzyjnych silników podnoszących. Sieci przenośników wymagają ciągłej mocy i regularnej konserwacji taśm. Ramiona robotyczne wprowadzają wysoce wyrafinowane przeguby i czujniki wizyjne. Każdy dodatek mechaniczny zwiększa podstawową inwestycję w sprzęt. Należy również uwzględnić koszt specjalistycznych śrub kotwiących i wytrzymałych płyt fundamentowych wymaganych do przymocowania tych dynamicznych systemów do płyty betonowej.
Sprzęt nie może działać bez wyrafinowanych poleceń cyfrowych. Integracja A inteligentny system regałów magazynowych z istniejącymi platformami ERP i WMS ma ogromny wpływ na finanse projektu. Gotowe oprogramowanie rzadko zaspokaja złożone potrzeby operacyjne. Tworzenie niestandardowych interfejsów API wypełnia lukę pomiędzy starymi bazami danych a nowym sprzętem robotycznym. Te cyfrowe uściski dłoni wymagają specjalistycznych godzin inżynieryjnych. Programowalne sterowniki logiczne (PLC) muszą bezproblemowo komunikować się z oprogramowaniem wyższego poziomu za pośrednictwem protokołów TCP/IP, aby zapobiec problemom z opóźnieniami podczas szybkiego sortowania. Opóźnienie wynoszące zaledwie kilka milisekund w odpowiedzi z czujnika może spowodować nieprawidłowe ustawienie wahadłowca i zablokowanie całego pasa ruchu.
Systemy realizacji magazynu (WES) i systemy sterowania magazynem (WCS) kierują zautomatyzowanymi maszynami. Te odrębne warstwy oprogramowania wymagają kosztownych umów licencyjnych. Wymagają również długiego czasu na instalację i konfigurację. Mapowanie złożonej logiki routingu zwiększa koszty. Inżynierowie muszą programować cykle podwójnego polecenia, protokoły unikania kolizji i algorytmy dynamicznego szczelinowania. Integracja oprogramowania często pochłania ogromną część całkowitego budżetu projektu. Płacisz za mózg obsługujący stalowe mięśnie.
Przygotowanie lokalizacji decyduje o powodzeniu automatyzacji wysokiego składowania. Wyrównanie płyty podłogowej pozostaje absolutnie obowiązkowe. Zautomatyzowane dźwigi nie mogą bezpiecznie pracować na nierównym betonie. Obiekty muszą spełniać rygorystyczne specyfikacje dotyczące płaskości i poziomu podłogi (FF/FL), często wymagające oceny superpłaskiej. Płyta betonowa musi również posiadać minimalną wytrzymałość na ściskanie, zwykle przekraczającą 4000 PSI, aby wytrzymać obciążenia punktowe szyn dźwigu. Wylewanie wzmocnionych fundamentów w celu utrzymania ogromnych obciążeń punktowych zwiększa wysokie koszty budowy. Kotwienie epoksydowe i usztywnienia konstrukcyjne wymagają specjalistycznej pracy i wydłużonych terminów. Wiercenie rdzeniowe pod nowe przewody elektryczne często zakłóca istniejące operacje.
Koszty pracy angażują wysoko wyspecjalizowane ekipy montażowe. Mechanicy montują ramy stalowe za pomocą laserowych narzędzi do wyrównywania. Licencjonowani elektrycy układają kilometry przewodów zasilających i sterujących. Instalatorzy muszą także wznieść fizyczne ogrodzenia zabezpieczające i optyczne kurtyny świetlne, aby chronić pracowników. Faza uruchomienia następuje po fizycznej instalacji. Obejmuje to rygorystyczne testy warunków skrajnych, kalibrację oprogramowania i uzyskanie obowiązkowych certyfikatów bezpieczeństwa, zanim system będzie mógł zostać oficjalnie uruchomiony. Inżynierowie przepuszczają przez system tysiące fikcyjnych palet, aby zidentyfikować błędy oprogramowania i mechaniczne wąskie gardła.
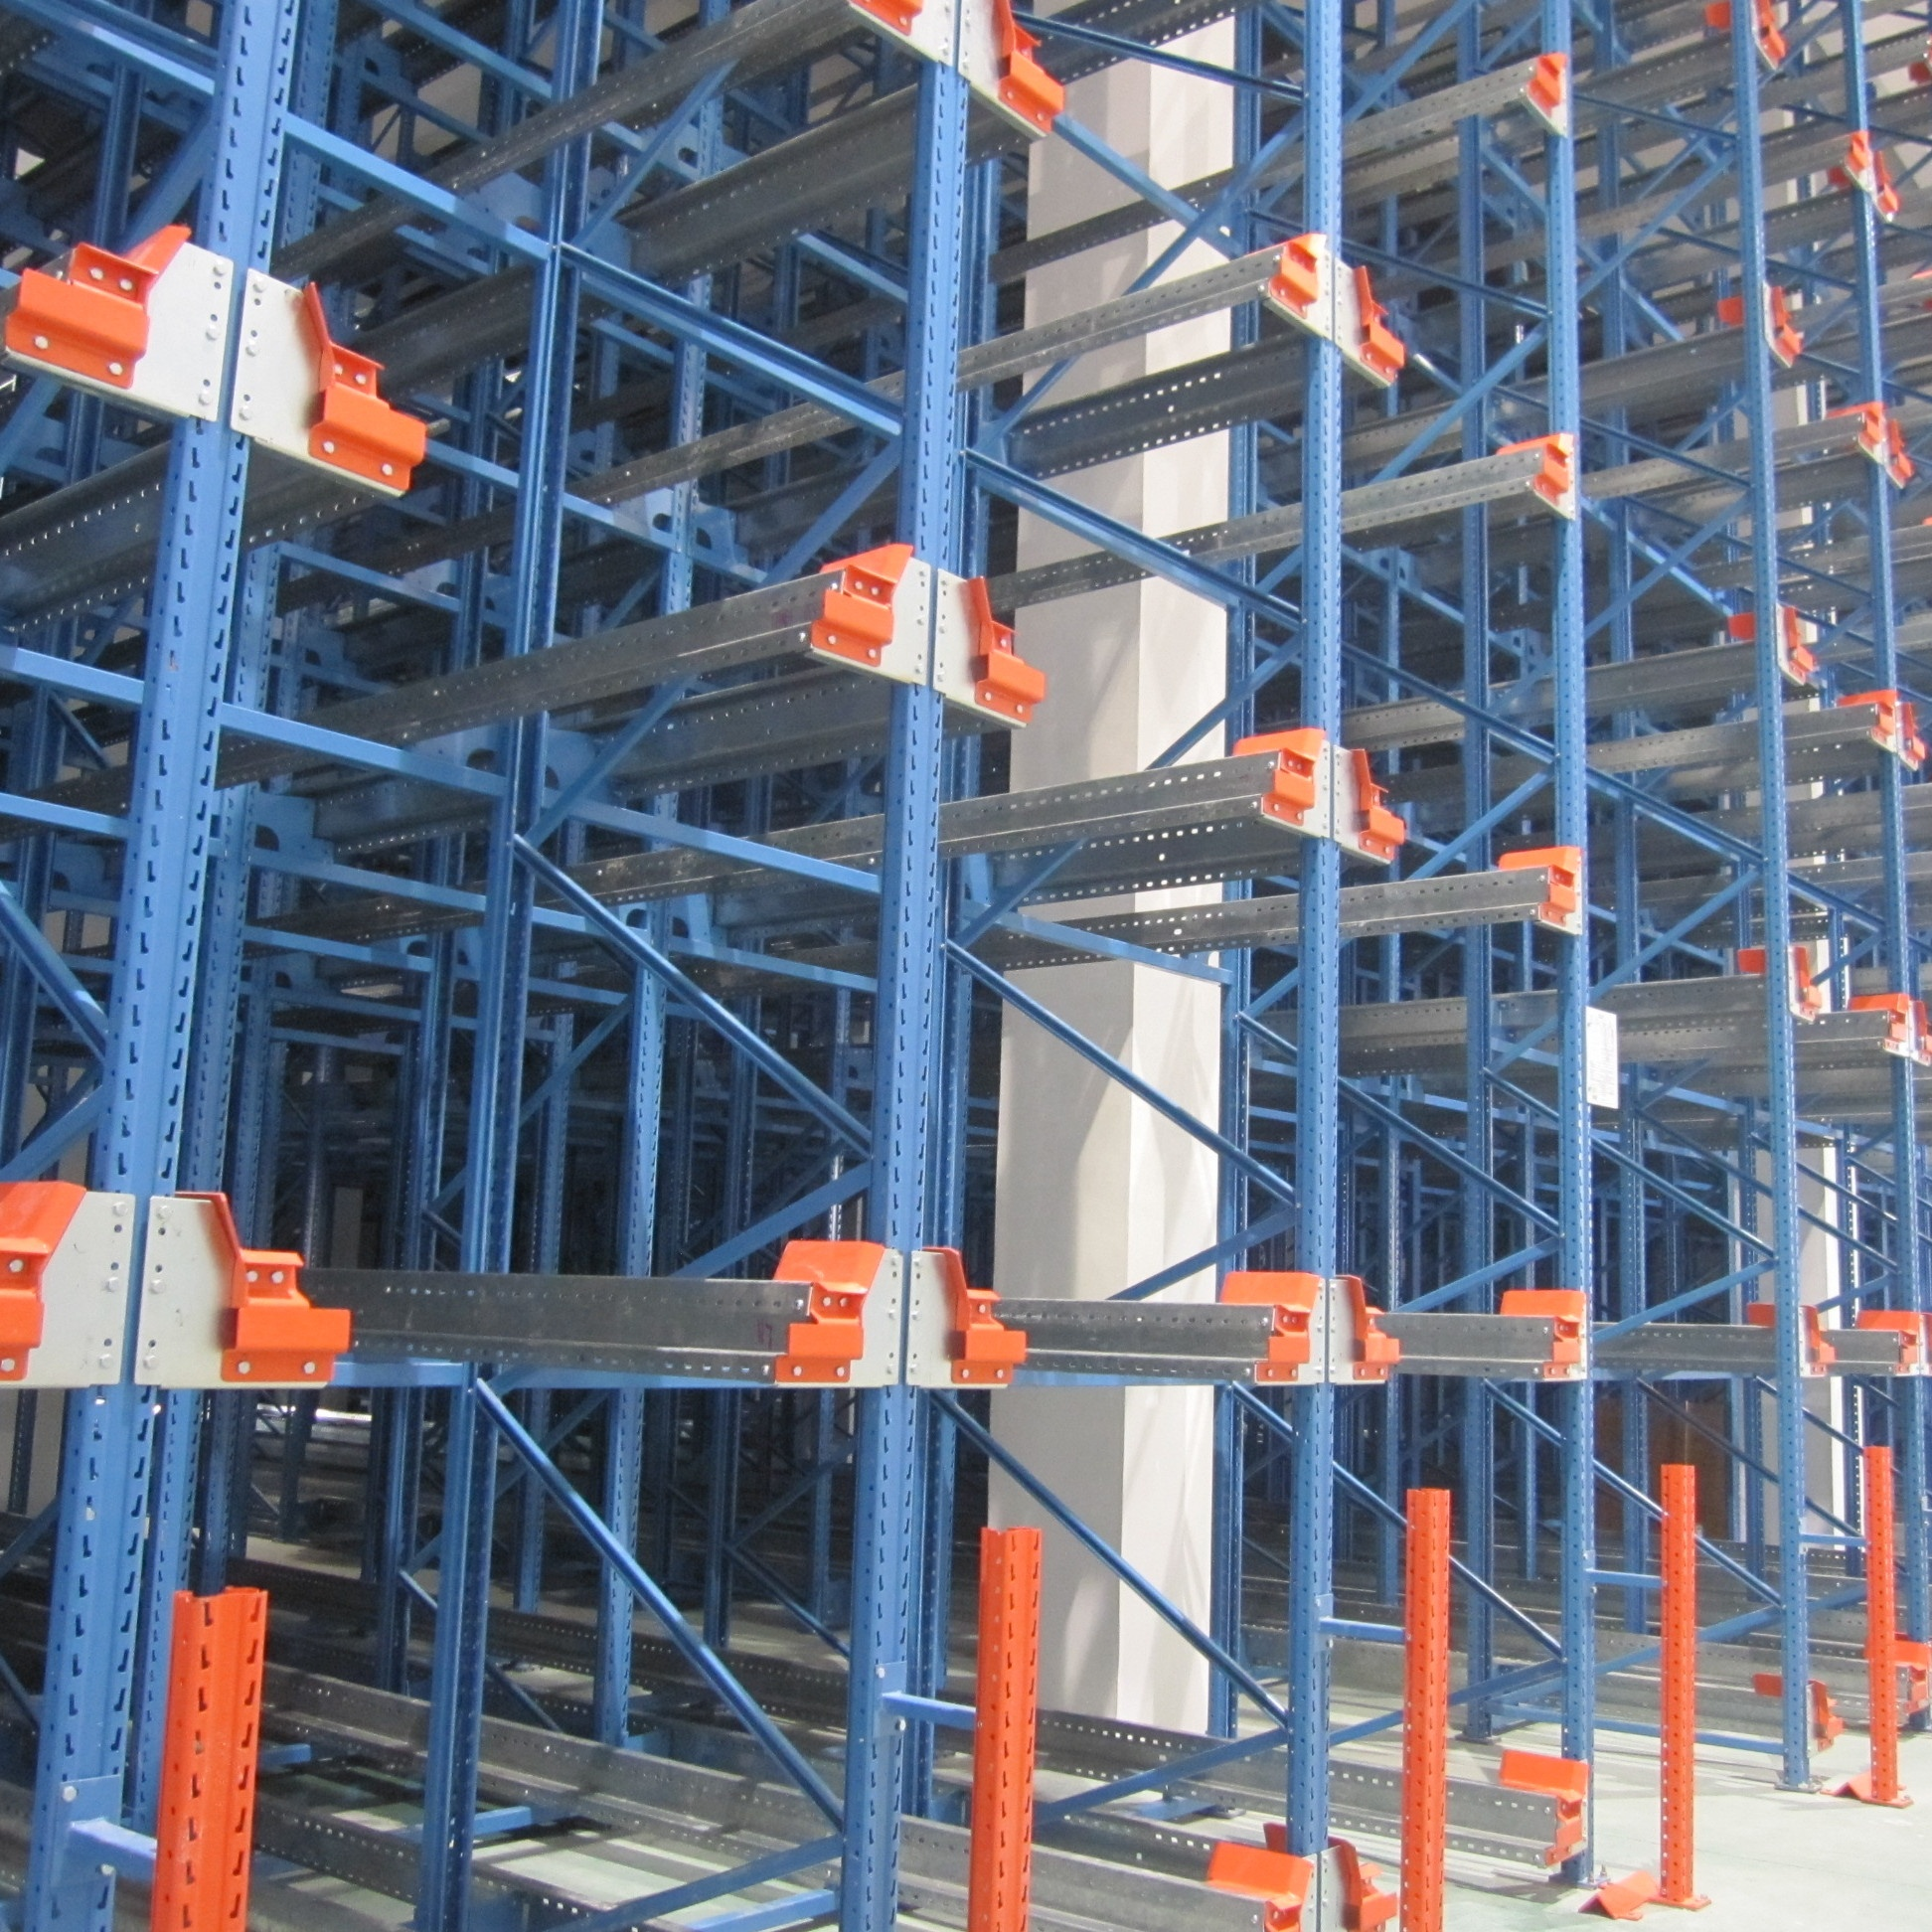
Wymagania dotyczące dużej przepustowości wymagają szybkich operacji przychodzących i wychodzących. Prędkość wymaga większej liczby ruchomych części. Osiągnięcie wyższych wskaźników liczby palet na godzinę wymaga wdrożenia wielu wózków wahadłowych na każdym poziomie. Wymaga to również szybszych, dwumasztowych układnic, które są w stanie pokonywać agresywne krzywe przyspieszania i zwalniania. Zaawansowane systemy wykorzystują hamowanie regeneracyjne w układnicach, wychwytując energię kinetyczną podczas zwalniania i przekazując ją z powrotem do sieci w celu zasilania innych jednostek. Zwiększanie prędkości silników i dodawanie nadmiarowych jednostek robotycznych znacznie zwiększa koszty sprzętu. Należy zainstalować stacje ładowania okazjonalnego, aby zapewnić doładowanie akumulatorów wahadłowców podczas krótkich okresów bezczynności.
Specyficzne wymagania dotyczące przepływu pracy decydują o złożoności procesu zautomatyzowane rozwiązanie regałów magazynowych . Ścisła rotacja zapasów typu „pierwsze weszło, pierwsze wyszło” (FIFO) wymaga innych konfiguracji pasów niż konfiguracje „ostatnie weszło, pierwsze wyszło” (LIFO). Operacje kompletacji partii wymagają innej logiki oprogramowania niż kompletacja pojedynczego zamówienia. I odwrotnie, zapotrzebowanie na wysoką gęstość i niską przepustowość powoduje, że ogólne inwestycje kapitałowe są niższe. Długoterminowe magazyny rezerw wymagają mniejszej liczby robotów i mniej agresywnych specyfikacji silników. Mniej wydajesz na części ruchome, a więcej na stal statyczną.
Niedobór gruntów zmusza obiekty do maksymalizacji przestrzeni pionowej. Rozszerzanie powierzchni magazynu w poziomie wiąże się z ogromnymi wydatkami na nieruchomości, opóźnieniami w planowaniu zagospodarowania przestrzennego i nowymi podatkami od nieruchomości. Ta presja przestrzenna skłania do przyjęcia zautomatyzowany system przechowywania i wyszukiwania . Budując wyżej, efektywnie wykorzystujemy istniejące prawa do powietrza. Unikasz biurokratycznego koszmaru pozyskiwania nowych gruntów komercyjnych.
Tradycyjne systemy o dużej gęstości oferują podstawową optymalizację przestrzeni. Regały z przepływem grawitacyjnym i regały o podwójnej głębokości poprawiają gęstość, ale nadal wymagają ręcznej pracy wózkiem widłowym. W pełni zautomatyzowane rozwiązania maksymalizują wykorzystanie przestrzeni, całkowicie eliminując szerokie korytarze dla wózków widłowych. Konfiguracje ASRS mogą osiągać wysokość do 40 metrów. Chociaż kapitał początkowy wymagany do automatyzacji wysokiego składowania jest znaczny, uniknięcie kosztów związanych z zakupem nowego gruntu często uzasadnia ten wydatek. Projektując te masywne konstrukcje pionowe, zwłaszcza w przypadku budynków wspartych na stojakach, inżynierowie muszą również uwzględnić obciążenia wiatrem i obciążenia sejsmiczne. Ponadto przepisy National Fire Protection Association (NFPA) narzucają określone wymagania dotyczące przestrzeni kominowej dla systemów przeciwpożarowych w szafach, co nieznacznie wpływa na obliczenia całkowitej gęstości.
Jednolite profile obciążenia pozwalają na tańsze, ustandaryzowane konfiguracje. Standaryzowane palety i pojedyncze linie SKU idealnie pasują do zautomatyzowanych konfiguracji z głębokimi pasami. Przewidywalne masy i wymiary zmniejszają potrzebę stosowania złożonych układów czujników. Jednolitość upraszcza logikę oprogramowania i wymagania sprzętowe. Kiedy każda paleta wygląda i waży tak samo, automatyzacja działa bez zarzutu przy minimalnej interwencji.
Mieszane SKU i zmienne rozmiary palet powodują znaczne zwiększenie kosztów. Obsługa niestandardowych ładunków wymaga wysoce dostosowanych konstrukcji regałów. Towary ponadgabarytowe lub materiały niebezpieczne wymagają specjalistycznych protokołów przechowywania i postępowania. Uszkodzone deski paletowe lub wisząca folia stretch mogą powodować fałszywe odczyty czujników, powodując awarie systemu. Należy zaprogramować dynamiczną logikę oprogramowania, aby zarządzać tymi nieprawidłowościami, co zwiększa koszty inżynierii. W zakładach często instalowane są zautomatyzowane stacje sprawdzania profili, które odrzucają uszkodzone palety przed wprowadzeniem ich do systemu regałów.
Automatyzacja wdrożona w zamrażarkach lub chłodniach wiąże się ze znacznym wzrostem kosztów. Trudne warunki poniżej zera szybko powodują degradację standardowego wyposażenia. Należy spodziewać się wyższych wydatków bazowych na wzmocnienie całego systemu. Aby zapewnić płynną pracę maszyn w ujemnych temperaturach, należy stosować specjalistyczne smary. Standardowy smar twardnieje w zamrażarce szokowej, powodując natychmiastową awarię mechaniczną.
Elektronika odporna na kondensację zapobiega zwarciom podczas wahań temperatury. Stal odporna na zimno zapobiega kruchości konstrukcji i katastrofalnym awariom. Ogrzewane obudowy chronią wrażliwe panele sterowania i jednostki PLC. Jednakże te koszty początkowe są często równoważone ogromnymi oszczędnościami operacyjnymi. Chłodnie o dużej gęstości radykalnie zmniejszają objętość powietrza, które należy schłodzić, obniżając miesięczne rachunki za energię. Eliminujesz także potrzebę znoszenia przez ludzi ekstremalnego zimna przez dłuższe zmiany.
Porównanie kosztów i możliwości pokazuje wyraźny postęp technologiczny. Tradycyjne regały o dużej gęstości znajdują się w dolnej części spektrum inwestycji. Systemy typu push-back i z przepływem grawitacyjnym zwiększają gęstość, ale pozostają całkowicie ręczne. W dużym stopniu polegają na operatorach wózków widłowych i standardowej pracy w magazynie. Oszczędzasz na kapitale początkowym, ale płacisz stale za płace i konserwację wózków widłowych.
Rozwiązania półautomatyczne wypełniają lukę operacyjną. Radiowe regały wahadłowe napędzane wózkami widłowymi zapewniają doskonałą równowagę kosztów i wydajności. Wózki widłowe umieszczają wózek na stojaku, a wózek autonomicznie przesuwa paletę w głąb toru. W pełni zautomatyzowane systemy reprezentują najwyższy poziom. System ASRS oparty na dźwigach całkowicie eliminuje przejazdy wózkami widłowymi w korytarzach magazynowych. Skok do pełnej automatyzacji stanie się opłacalny finansowo tylko wtedy, gdy liczba ruchów palet na godzinę przekroczy określone progi operacyjne w przypadku dużych wolumenów.
| Typ systemu | Gęstość pamięci | Przepustowość Szybkość | Względna inwestycja kapitałowa | Najlepszy operacyjny przypadek użycia |
|---|---|---|---|---|
| Tradycyjne, o dużej gęstości (wypychane, wjezdne) | Średnie do wysokiego | Niski do średniego | Najniższy | Niska liczba SKU, dostępność siły roboczej, aktualizacje przy ograniczonym budżecie. |
| Półautomatyczny (transfer radiowy) | Bardzo wysoki | Średnie do wysokiego | Umiarkowany | Magazynowanie na głębokich torach, kompletacja partii, wypełnianie luki w kierunku automatyzacji. |
| W pełni zautomatyzowany (dźwig ASRS) | Maksymalny | Bardzo wysoki | Najwyższy | Wysokie koszty gruntów, ogromna przepustowość, operacje 24/7, chłodnie. |
Modernizacja istniejącego obiektu kryje w sobie wiele skomplikowanych wydatków. Podczas budowy grozi Ci natychmiastowy przestój operacyjny. Demontaż starych regałów wymaga starannej pracy i usuwania odpadów. Obejście istniejących kolumn konstrukcyjnych komplikuje nowy projekt regałów. Nierówne płyty betonowe starszego typu często wymagają kosztownych zabiegów wyrównujących, zanim będzie można bezpiecznie zainstalować automatykę. Instalacje tryskaczowe zwykle wymagają całkowitego przeniesienia w celu zapewnienia zgodności z przepisami przeciwpożarowymi dotyczącymi magazynowania o dużej gęstości.
Instalacje typu greenfield pozwalają na rozbudowę automatyki. Nowe kompilacje eliminują dotychczasowe ograniczenia. Budynki regałowe integrują stalową konstrukcję magazynu bezpośrednio z dachem i ścianami obiektu. Takie podejście często skutkuje lepszymi długoterminowymi stopami zwrotu. Pomimo wyższych początkowych kosztów budowy, projekty od podstaw optymalizują każdy centymetr kwadratowy pod kątem wydajności robotycznej od pierwszego dnia. Najpierw projektujesz idealny przepływ pracy, a następnie otaczasz go budynkiem.
Utrata produktywności podczas instalacji ma ogromny wpływ na finanse. Wymiana regałów wstrzymuje standardowe operacje w dotkniętych strefach. Zapasy muszą zostać przeniesione, co powoduje tymczasowe zatory w innych obszarach magazynu. Zakłócenie to spowalnia realizację zamówień i odbieranie przesyłek przychodzących. Konieczne może być wynajęcie tymczasowego magazynu zewnętrznego, aby poradzić sobie z przepełnieniem na etapie budowy.
Wdrożenia etapowe zapewniają częściową sprawność magazynu. Instalatorzy modernizują jedną strefę na raz, podczas gdy reszta obiektu działa normalnie. Wydłużenie harmonogramu projektu zwiększa jednak koszty pracy specjalistycznej. Opłaty za zarządzanie projektem skalują się wraz z czasem trwania wdrożenia. Należy zrównoważyć koszt całkowitego wyłączenia z opłatą za instalację etapową. Przerwy w pracy na weekendy i instalacje na nocną zmianę mogą złagodzić codzienne zakłócenia, ale wiążą się z wysokimi stawkami pracy w nadgodzinach.
Ocena umów dotyczących poziomu usług (SLA) z Twoim dostawca automatyki magazynowej jest obowiązkowy. Sprzęt wymaga konsekwentnej konserwacji, aby zapobiec katastrofalnym awariom. Budżet przeznaczony wyłącznie na harmonogramy konserwacji zapobiegawczej. Rutynowe kontrole identyfikują zużyte paski, zużywające się czujniki i źle ustawione szyny, zanim spowodują one przestoje w pracy. Czujniki konserwacji predykcyjnej mogą monitorować wibracje silnika i sygnatury cieplne, aby wcześnie wykrywać awarie podzespołów.
Utrzymuj zapas części zamiennych na miejscu. Oczekiwanie na zamienne silniki lub akumulatory wahadłowe w czasie awarii niszczy wskaźniki przepustowości. Bezpieczne umowy na zdalne wsparcie oprogramowania 24 godziny na dobę, 7 dni w tygodniu. Zdalni technicy często mogą rozwiązać błędy routingu WCS lub usterki oprogramowania w ciągu kilku minut, zapobiegając godzinom fizycznych przestojów. Solidna umowa wsparcia działa jak polisa ubezpieczeniowa Twojej przepustowości.
Automatyzacja zmienia charakter pracy w magazynie. Szkolenie istniejącego personelu wymaga poświęcenia czasu i zasobów finansowych. Pracownicy muszą nauczyć się bezpiecznej obsługi nowych interfejsów oprogramowania. Muszą wiedzieć, jak rozwiązywać drobne usterki mechaniczne i zarządzać nowymi systemami bez powodowania uszkodzeń. Programy szkoleń przekrojowych zapewniają, że na każdej zmianie zawsze będziesz mieć wykwalifikowanych operatorów.
Zatrudnianie wyspecjalizowanych talentów może okazać się konieczne. Technicy zajmujący się konserwacją z doświadczeniem w robotyce otrzymują wyższe pensje niż standardowi mechanicy wózków widłowych. Inżynierowie automatycy mogą być zobowiązani do nadzorowania codziennych operacji WES. Uwzględnij te zwiększone wymagania dotyczące płac w swoim długoterminowym planowaniu finansowym.
Obliczanie realokacji siły roboczej zapewnia realistyczne ramy finansowe. Automatyzacja drastycznie skraca czas podróży wózkiem widłowym. Minimalizacja ręcznego kompletowania obniża dzienne wydatki na płace. Możesz przenieść pracowników z powtarzalnych zadań związanych z podróżami do ról związanych z kontrolą jakości o wyższej wartości. Wyeliminowanie różnic zmianowych i wynagrodzenia za nadgodziny w przypadku ręcznych wózków przeładunkowych natychmiast poprawia wyniki finansowe.
Korzyści finansowe wykraczają daleko poza zwykłą redukcję zatrudnienia. Zautomatyzowane systemy zmniejszają uszkodzenia produktów spowodowane kolizjami wózków widłowych. Niższa liczba wypadków zmniejsza roszczenia pracownicze o odszkodowania i składki ubezpieczeniowe. Niemal idealna dokładność zapasów eliminuje kosztowne braki w magazynie i opłaty za pilną wysyłkę w sytuacjach awaryjnych. Te połączone oszczędności potwierdzają początkowe wydatki kapitałowe.
Oblicz uniknięcie kosztów nabycia gruntu. Automatyzacja o dużej gęstości eliminuje potrzebę wynajmu lub zakupu dodatkowej powierzchni magazynowej. Ceny nieruchomości podmiejskich i miejskich nadal rosną. Unikanie nowego długoterminowego najmu komercyjnego pozwala zaoszczędzić ogromne ilości kapitału. Unikasz także logistycznego koszmaru dzielenia zapasów pomiędzy wiele budynków.
Ekspansja pionowa wykorzystuje istniejące prawa do powietrza. Modernizacja do systemu wysokiego składowania w ramach aktualnej powierzchni pozwala uniknąć opóźnień w planowaniu zagospodarowania przestrzennego. Zapobiega zakłóceniom w przeprowadzce do nowego miasta. Maksymalizacja kubatury zamiast powierzchni pozostaje najbardziej opłacalną strategią w regionach ubogich w grunty.
Rozwiąż sceptycyzm operacyjny za pomocą twardych danych. Zainteresowane strony często obawiają się ogromnych kosztów początkowych robotyki. Sprawdź wartość systemu poprzez modułowe, skalowalne wdrożenia. Unikaj jednorazowych wydatków kapitałowych, jeśli wewnętrzna tolerancja ryzyka pozostaje niska. Pokaż menedżerom dokładnie, jak system rozwiązuje bieżące wąskie gardła operacyjne.
Najpierw udowodnij sukces w jednej konkretnej strefie. Wdróż półautomatyczne wahadłowce na liniach SKU o największym natężeniu ruchu. Dokładnie śledź wzrost wydajności i oszczędności pracy. Skorzystaj z tych zlokalizowanych danych dotyczących sukcesu, aby uzasadnić późniejszą dalszą ekspansję na w pełni zautomatyzowane systemy dźwigowe. Programy pilotażowe oparte na danych budują zaufanie kadry kierowniczej.
Standardowe ramy czasowe zwrotu zazwyczaj obejmują od trzech do siedmiu lat. Zależy to w dużej mierze od skali wydatków początkowych i regionalnych stawek pracy. Obiekty na kosztownych rynkach pracy znacznie szybciej osiągają próg rentowności. Chłodnie również odnotowują szybsze zyski ze względu na ogromne oszczędności energii.
Podstawowe wskaźniki wpływają na obliczenia. Porównaj bieżące koszty operacyjne z przewidywanymi kosztami automatyzacji. Uwzględnij oczekiwany wzrost wydajności, zmniejszony poziom błędów i uniknięcie zakupów gruntów. Rygorystyczne podejście matematyczne eliminuje emocje z procesu zamówień. Aby zbudować dokładny model finansowy, należy śledzić każdy dolar zaoszczędzony na pracy, energii i nieruchomościach.
Odp.: Nie istnieje pojedynczy średni koszt ze względu na skrajne dostosowanie. Ceny różnią się znacznie w zależności od pozycji na palecie i rodzaju systemu. Półautomatyczne wahadłowe wymagają umiarkowanych inwestycji na stanowisko. W pełni zautomatyzowane konfiguracje ASRS wymagają znacznie wyższych początkowych nakładów kapitałowych, ale zapewniają maksymalną gęstość i szybkość.
Odpowiedź: W większości obiektów całkowity zwrot z inwestycji następuje w ciągu trzech do siedmiu lat. Regiony o wysokich kosztach pracy osiągają szybsze zyski dzięki natychmiastowym oszczędnościom w zakresie wynagrodzeń. Chłodnie osiągają również szybsze zyski dzięki znacznemu zmniejszeniu zużycia energii i optymalizacji śladu.
Odp.: Tak, ale obsługa palet o różnych rozmiarach zwiększa złożoność systemu i koszty. Niestandardowe ładunki wymagają wysoce dostosowanych konstrukcji regałów i dynamicznej logiki oprogramowania. Standaryzowane palety umożliwiają tańsze konfiguracje z głębokimi pasami ruchu. Mieszane SKU wymagają zaawansowanych układów czujników, aby zapobiegać zacięciom i zapewniać bezpieczną, zautomatyzowaną obsługę.
Odpowiedź: Tak, wdrożenie automatyzacji w chłodniach wiąże się ze znacznym wzrostem kosztów. Środowiska ujemne wymagają specjalistycznych smarów, stali odpornej na zimno i elektroniki odpornej na kondensację. Jednak ogromne oszczędności energii uzyskane dzięki maksymalizacji gęstej przestrzeni do przechowywania zwykle równoważą wyższe początkowe koszty sprzętu.
Odp.: Modernizacja istniejącego magazynu często początkowo wydaje się tańsza, ale kryje w sobie takie koszty, jak przestoje operacyjne, demontaż starych regałów i obchodzenie się ze starszymi kolumnami. Projekty typu greenfield wiążą się z wyższymi początkowymi kosztami budowy, ale pozwalają na budowę budynków wspartych na stojakach, co często skutkuje doskonałą długoterminową wydajnością i lepszymi ogólnymi zwrotami.
Odp.: Wyższe wymagania dotyczące przepustowości bezpośrednio zwiększają koszty. Szybsze przenoszenie zapasów wymaga większej liczby części mechanicznych, takich jak wiele wahadłowców na poziom lub szybsze dźwigi dwumasztowe. Operacje wymagające dużej prędkości wymagają również solidniejszego oprogramowania do zarządzania złożonymi trasami i zapobiegania wąskim gardłom, co zwiększa całkowitą inwestycję.


