

Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-09-16 Origine: Sito


La transizione di una struttura dallo stoccaggio manuale a un'operazione automatizzata richiede ingenti spese in conto capitale. I leader di progetto spesso subiscono uno shock adesivo quando esaminano le proposte dei fornitori, il che blocca la necessaria modernizzazione. La definizione accurata del budget rimane una sfida persistente nel settore della logistica. Gli operatori delle strutture spesso calcolano erroneamente le spese dei progetti a lungo termine concentrandosi esclusivamente sull'hardware visibile. Ignorano abitualmente l’impatto finanziario della preparazione delle strutture, dell’integrazione del software, delle fluttuazioni del mercato delle materie prime e dei requisiti ingegneristici specializzati.
Questa guida funge da quadro di valutazione tecnica per decomprimere le esatte variabili che determinano Costo del sistema di scaffalature per magazzino automatizzato . Comprendendo i fattori strutturali, tecnologici e ambientali alla base di questi investimenti, i leader operativi possono costruire budget realistici. Imparerai come valutare criticamente le proposte dei fornitori, evitare spese di implementazione nascoste e allineare le tue scelte strutturali al tuo specifico flusso di lavoro operativo.
Per stabilire una base finanziaria è necessario comprendere il motivo per cui i sistemi automatizzati comportano un premio iniziale più elevato rispetto alle tradizionali scaffalature selettive statiche. La scaffalatura standard è passiva. Si basa su componenti strutturali di base in acciaio progettati per l'accesso manuale con carrello elevatore. I calcoli tecnici sono semplici e le procedure di installazione sono standard in tutto il settore. Al contrario, un La soluzione di scaffalature per magazzino automatizzato funziona come una macchina dinamica e altamente sincronizzata. La stessa struttura della scaffalatura funge da binario, guida e sistema di supporto per lo spostamento della robotica.
Questo cambiamento funzionale introduce un aumento medio dei costi dal 25 al 40% rispetto alle scaffalature portapallet standard. Il premio deriva direttamente dalla necessità di controlli integrati, tolleranze di produzione di precisione e manodopera di installazione specializzata. Le strutture automatizzate non possono tollerare le piccole deflessioni o disallineamenti accettabili nei sistemi manuali. Ogni trave, montante e binario deve soddisfare rigorose tolleranze dimensionali per evitare che navette o gru robotizzate si inceppino. I produttori devono utilizzare acciaio di qualità superiore e tecniche di fabbricazione avanzate per ottenere questa precisione. Un rack standard potrebbe consentire una variazione di mezzo pollice su un vano, mentre una griglia automatizzata spesso richiede tolleranze entro un sedicesimo di pollice.
La dimensione dell’operazione incide pesantemente sull’efficienza complessiva in termini di costi. I magazzini più piccoli spesso hanno difficoltà ad assorbire l’elevata spesa iniziale in conto capitale necessaria per l’infrastruttura di automazione di base. Elementi come i pannelli di controllo principali, l'hardware del server, le licenze software e i trasportatori di allestimento rappresentano costi fissi indipendentemente dalle dimensioni della struttura. Al contrario, i centri di distribuzione su larga scala sfruttano le economie di scala. Man mano che l’impronta della struttura si espande, queste spese fisse per le infrastrutture si distribuiscono su un numero maggiore di posizioni pallet. Ciò riduce efficacemente l’investimento per pallet. Le strutture devono dimostrare requisiti di produttività elevati, affrontare gravi vincoli di spazio o operare in regioni con carenze croniche di manodopera per convalidare la transizione dalle scaffalature standard.
Il peso massimo del pallet e la densità di stoccaggio richiesta determinano direttamente lo spessore dell'acciaio e la complessità dell'ingegneria strutturale richiesta. I beni industriali pesanti richiedono componenti strutturali in acciaio più spessi per impedire la deflessione della trave sotto carico dinamico continuo. Quando i robot spostano migliaia di chili sulle rotaie d’acciaio, le forze dinamiche esercitano uno stress significativo sulle connessioni. Gli ingegneri devono progettare il sistema per gestire sia il peso statico dell'inventario che l'energia cinetica dell'automazione in movimento. L’acciaio laminato potrebbe essere sufficiente per carichi più leggeri, ma le applicazioni pesanti impongono l’uso di canali strutturali a C estrusi a caldo, che aumentano il fabbisogno di materie prime.
La verticalità introduce un’altra importante variabile finanziaria. Costruire anziché eliminare massimizza l’uso del territorio ma richiede un’estrema precisione ingegneristica. I sistemi automatizzati a scaffalature alte che raggiungono da 80 a 100 piedi richiedono attrezzature specializzate per i trasloelevatori. Man mano che la scaffalatura diventa più alta, la tolleranza consentita per la perpendicolarità e la rettilineità si riduce drasticamente. Una deviazione minore alla base si moltiplica in un'inclinazione significativa nella parte superiore del rack. Prevenire ciò richiede piastre base più pesanti, collegamenti a bullone più stretti e un rigoroso controllo di qualità durante la produzione. Anche i carichi del vento e la pressione del terreno diventano fattori se le scaffalature costituiscono l'effettivo supporto strutturale per il tetto e le pareti dell'edificio, noto come edificio supportato da scaffalature.
Diverse tecnologie di automazione comportano profili finanziari distinti in base alla loro complessità meccanica e capacità operative. La tabella seguente delinea la relazione generale tra tipo di sistema, prestazioni e investimento di base.
| Tipo di sistema | Densità di storage | Velocità di throughput | Complessità di manutenzione | Investimento di capitale relativo |
|---|---|---|---|---|
| Unità di carico AS/RS | Molto alto | Molto alto | Alto (gru, alberi) | Più alto |
| Sistemi Pallet Shuttle | Massimo | Moderare | Moderato (batteria, ruote) | Moderare |
| Sistemi di mini-carico (cartoni/borse) | Alto | Molto alto | Alta (nastri, estrattori) | Alto |
| Moduli di sollevamento verticale (VLM) | Moderare | Da basso a moderato | Basso (Catene, Vassoi) | Il più basso |
Un'unità di carico Il sistema di stoccaggio e prelievo automatizzato richiede il capitale iniziale più elevato a causa dei trasloelevatori per carichi pesanti e della complessa infrastruttura delle corsie. Tuttavia, offre una produttività senza pari per i pallet pesanti. Le navette per pallet offrono un punto di ingresso più moderato. Forniscono un'eccezionale densità di stoccaggio eliminando completamente le corsie, anche se generalmente producono velocità di produzione inferiori rispetto ai sistemi basati su gru.
Le esigenze specifiche del flusso di lavoro dettano ulteriormente la tecnologia necessaria. Le operazioni che richiedono una rigorosa rotazione First-In, First-Out (FIFO) per le merci deperibili necessitano di configurazioni di corsie diverse rispetto alle strutture che utilizzano Last-In, First-Out (LIFO) per merci sfuse non deperibili. Queste regole del flusso di lavoro determinano il tipo di è richiesto un sistema di scaffalature portapallet automatizzato . Una configurazione FIFO richiede corridoi di carico e scarico separati, aumentando l'ingombro e le spese di ingegneria strutturale. Una configurazione LIFO consente il carico e lo scarico dalla stessa corsia, massimizzando la densità ma limitando l'accesso all'inventario.
Le fluttuazioni del mercato globale dell’acciaio incidono continuamente sui prezzi di base delle materie prime. Poiché le strutture automatizzate richiedono enormi quantità di acciaio di alta qualità, anche piccole variazioni percentuali negli indici delle materie prime alterano in modo significativo i budget dei progetti. I team di procurement devono tenere conto di queste fluttuazioni quando esaminano le proposte dei fornitori a lungo termine, spesso negoziando clausole di aumento dei prezzi dei materiali per proteggere entrambe le parti.
La posizione geografica gioca un ruolo fondamentale nella progettazione strutturale. Le strutture situate in zone sismiche attive richiedono piastre di base sostanzialmente più pesanti, sistemi di ancoraggio specializzati e calcoli strutturali complessi per soddisfare le normative edilizie locali. Gli ingegneri devono progettare le scaffalature in modo che si flettano in modo sicuro durante un evento sismico senza far deragliare le apparecchiature di automazione. Ciò spesso comporta l'aggiunta di rinforzi sismici per carichi pesanti e l'utilizzo di ancoraggi epossidici specializzati invece dei bulloni a cuneo standard. La personalizzazione dei materiali aggiunge un altro livello di spesa. Gli ambienti difficili richiedono acciaio zincato a caldo per prevenire la ruggine, mentre trattamenti specializzati di durabilità o colori di verniciatura a polvere personalizzati per la suddivisione in zone di sicurezza aumentano i tempi di produzione.
L'hardware rappresenta solo la metà dell'equazione dell'automazione. UN Il sistema di scaffalature per magazzino intelligente si basa interamente sulla sua architettura software per funzionare. L'integrazione di componenti meccanici automatizzati con un sistema di gestione del magazzino (WMS) o una piattaforma ERP (Enterprise Resource Planning) esistente richiede programmazione e test significativi. Il software deve tradurre ordini di inventario di alto livello in movimenti meccanici precisi, gestendo migliaia di chiamate API al minuto.
Le operazioni devono scegliere tra software di controllo standard e logica di integrazione altamente personalizzata. I pacchetti software standardizzati riducono le spese di integrazione iniziali ma costringono la struttura ad adattare i propri flussi di lavoro operativi per soddisfare le limitazioni del software. La logica di integrazione personalizzata garantisce che l'automazione si comporti esattamente come richiesto dall'operazione. Un Warehouse Execution System (WES) dedicato funge da vigile del traffico, ottimizzando il routing, prevenendo gli ingorghi nelle corsie delle navette e gestendo l'interleaving delle attività. Lo sviluppo di questo middleware richiede numerose ore di ingegneria del software e un rigoroso sviluppo API.
Il sistema nervoso fisico della struttura delle scaffalature è costituito da controllori logici programmabili (PLC), sensori fotoelettrici e scanner di sicurezza. Questi componenti monitorano le posizioni dei pallet, verificano le distanze e prevengono le collisioni. La densità e la sofisticatezza di questa rete di sensori influiscono direttamente sull'investimento totale del sistema. Le operazioni ad alto rendimento richiedono velocità di elaborazione più elevate e array di sensori più ridondanti per mantenere la sicurezza senza sacrificare la velocità. I sensori di livello industriale progettati per resistere a polvere, vibrazioni e sbalzi di temperatura hanno un vantaggio rispetto all'elettronica commerciale standard.
La progettazione delle zone di trasferimento in entrata e in uscita comporta un impatto finanziario sostanziale. Le scaffalature automatizzate non possono funzionare in modo isolato; richiede meccanismi di alimentazione senza soluzione di continuità. I trasportatori, le aree di sosta dei veicoli a guida automatizzata (AGV) e le stazioni di controllo del profilo che alimentano i pallet nel sistema di scaffalature richiedono supporti strutturali, azionamenti e logica di integrazione propri. Un controllore del profilo, ad esempio, scansiona ogni pallet in entrata per garantire che nessun prodotto sporga dalla base in legno. Se un pallet non supera la scansione, il sistema lo respinge verso una corsia di rilavorazione manuale. Calcolare erroneamente la complessità di queste zone di trasferimento porta spesso a sforamenti del budget.
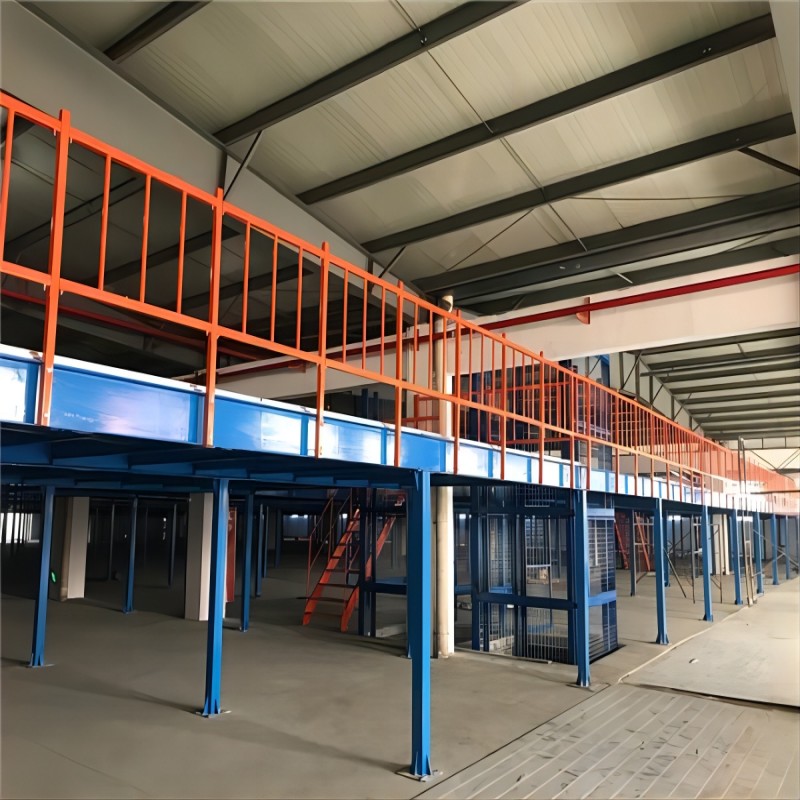
Solai inadeguati rappresentano la spesa nascosta più comune nei progetti di automazione del magazzino. I sistemi automatizzati richiedono rigide tolleranze di planarità del pavimento (FF) e di planarità del pavimento (FL). Una soletta in cemento standard per un magazzino raramente soddisfa le rigorose specifiche richieste per i trasloelevatori a scaffalature alte o le navette per pallet di precisione. I pavimenti irregolari causano l'oscillazione del montante ad altitudini elevate. Un abbassamento di un quarto di pollice a livello del pavimento si traduce in un'oscillazione di tre pollici a sessanta piedi nell'aria, con conseguenti inceppamenti delle apparecchiature, usura prematura delle ruote motrici e potenziali cedimenti strutturali.
Prima di installare le scaffalature, le strutture devono condurre rilievi laser completi del calcestruzzo esistente. Se la lastra non soddisfa le tolleranze F-min richieste, le operazioni devono affrontare notevoli spese di bonifica. Il processo di riparazione generalmente segue questi passaggi:
L’installazione dell’automazione in ambienti congelatori o più freddi introduce forti moltiplicatori di costi. Gli impianti di conservazione frigorifera traggono enormi vantaggi dalle scaffalature automatizzate ad alta densità a causa degli elevati costi di refrigerazione dello spazio vuoto. Le temperature sotto lo zero devastano i componenti meccanici ed elettrici standard, costringendo gli ingegneri ad aggiornare quasi ogni parte del sistema.
L'automazione per congelatori richiede acciaio specializzato per basse temperature che resiste all'infragilimento alle basse temperature. L'acciaio standard diventa fragile e soggetto a fessurazioni sotto carichi dinamici in condizioni di congelamento profondo. I sensori devono essere dotati di alloggiamenti resistenti alla condensa e riscaldatori interni per evitare letture errate causate dall'accumulo di brina. Inoltre, tutte le parti mobili richiedono lubrificanti specializzati a bassa temperatura per evitare il grippaggio di motori e riduttori. Queste modifiche necessarie aumentano significativamente l'investimento di base, richiedendo un'attenta modellazione finanziaria per garantire che i guadagni di densità compensino i requisiti hardware specializzati.
La scelta della giusta strategia di integrazione determina sia la struttura finanziaria che il profilo di rischio del progetto. Assunzione chiavi in mano singola il fornitore di automazione di magazzino comporta in genere un premio iniziale più elevato. Il fornitore chiavi in mano si assume la totale responsabilità dell'hardware, del software, dell'installazione e della messa in servizio finale. Questa responsabilità da un'unica fonte riduce drasticamente il rischio di fallimento dell'integrazione ed elimina il dito puntato tra gli appaltatori quando sorgono problemi.
In alternativa, la gestione di più fornitori specializzati comporta potenziali risparmi sui singoli componenti. Una struttura potrebbe acquistare le scaffalature da un produttore strutturale, le navette da un’azienda di robotica e assumere un integratore di software indipendente. Sebbene questo approccio frammentato riduca le offerte iniziali per le attrezzature, aumenta significativamente l’onere della gestione del progetto. I team interni devono coordinare le tempistiche, gestire gli handshake tecnici tra diversi sistemi e assorbire il rischio se i componenti non riescono a comunicare in modo efficace.
Il mercato secondario delle attrezzature da magazzino offre opportunità per ridurre i requisiti di capitale. L'integrazione di moduli di sollevamento verticale (VLM) ricondizionati o di navette per pallet ricondizionate riduce l'investimento hardware iniziale. Questo approccio è adatto alle operazioni con requisiti di produttività moderati o a coloro che testano l'automazione in una zona della struttura limitata.
Affidarsi a componenti ricondizionati introduce rischi distinti. Le apparecchiature usate spesso non dispongono di una copertura di garanzia completa e hanno difficoltà con la compatibilità del software quando si collegano alle moderne piattaforme WMS. Trovare parti di ricambio per i sistemi legacy diventa sempre più difficile poiché i produttori eliminano gradualmente i modelli più vecchi. L'acquisto di un prodotto nuovo garantisce le più recenti funzionalità di sicurezza, il supporto completo del produttore e parametri di durata garantiti. I decisori devono valutare il risparmio immediato di capitale derivante dalle apparecchiature ricondizionate rispetto al potenziale aumento dei tempi di inattività per manutenzione e cicli di vita operativa più brevi.
L'installazione di precisione richiede manodopera specializzata. I sistemi automatizzati richiedono artigiani, specialisti di allineamento laser e tecnici di automazione certificati, non solo installatori di rack standard. Le tariffe della manodopera per queste attività specializzate superano significativamente le tariffe standard dei contratti di magazzino. La fase di installazione richiede più tempo a causa del meticoloso livellamento, ancoraggio e verifica strutturale richiesti ad ogni livello del sistema.
La fase di messa in servizio aggiunge ulteriori requisiti di tempo e manodopera. Prima che una struttura diventi operativa, i tecnici conducono approfonditi handshake del software ed eseguono test di carico dinamico con pesi di prova. Un test formale di accettazione del sito (SAT) prevede il funzionamento del sistema ai massimi volumi operativi per un periodo prolungato, spesso da 48 a 72 ore, per identificare guasti termici nei motori, perdite di memoria del software o colli di bottiglia meccanici. Saltare o affrettare la fase di messa in servizio porta inevitabilmente a guasti operativi durante la produzione dal vivo. La previsione di tempo e capitale adeguati per test rigorosi rimane non negoziabile.
Per valutare il reale impatto finanziario dell’automazione è necessario guardare oltre l’installazione iniziale. I sistemi meccanici complessi richiedono una manutenzione rigorosa e continua. Le operazioni devono valutare gli accordi sul livello di servizio (SLA) obbligatori offerti dal fornitore. Questi accordi determinano i tempi di risposta per il supporto software, la risoluzione dei problemi da remoto e le riparazioni meccaniche di emergenza.
I programmi di manutenzione preventiva determinano la frequenza con cui i tecnici devono ispezionare le rotaie, lubrificare le catene, controllare la tensione della cinghia e calibrare i sensori. Le strutture devono conservare i pezzi di ricambio critici in loco per evitare tempi di inattività catastrofici. Lo stoccaggio di motori di azionamento sostitutivi, moduli PLC, batterie specializzate per navette e array di sensori proprietari richiede un capitale dedicato che deve essere preso in considerazione nel budget operativo a lungo termine. Affidarsi al produttore per spedire le parti durante un'interruzione comporta ritardi di evasione inaccettabili.
Per compensare l’elevato investimento iniziale è necessario monitorare guadagni operativi misurabili. L'automazione ad alta densità riduce drasticamente l'ingombro fisico necessario per lo stoccaggio, il che riduce direttamente le spese di acquisizione di terreni, tasse sulla proprietà e locazione di strutture. La rimozione dei carrelli elevatori manuali dalle corsie di stoccaggio elimina i danni da impatto delle scaffalature e riduce il restringimento del prodotto.
La compensazione del lavoro rappresenta il guadagno finanziario più significativo. L’automazione consente alle strutture di mantenere un’elevata produttività con una frazione della forza lavoro manuale, isolando l’attività dalla carenza di manodopera, dai costi di turnover e dall’aumento dei tassi salariali. I periodi di ammortamento variano generalmente da tre a sette anni, a seconda della produttività della struttura, delle strutture dei turni e delle tariffe della manodopera locale. I leader di progetto devono evitare dichiarazioni esagerate di ROI e fare affidamento su modelli di throughput conservativi quando presentano proiezioni finanziarie alle parti interessate.
L’installazione di un’automazione pesante all’interno di una struttura attiva provoca inevitabili interruzioni operative. L'impatto finanziario di questo tempo di inattività deve essere calcolato insieme all'investimento hardware. La demolizione delle scaffalature statiche esistenti e il getto di nuove lastre di cemento obbligano allo spostamento delle scorte e riducono temporaneamente la capacità di evasione ordini.
L'implementazione di implementazioni graduali rappresenta la strategia più efficace per ridurre al minimo la perdita di entrate. Segmentando il magazzino e installando l'automazione in zone distinte, le operazioni mantengono capacità di evasione parziale. Le transizioni graduali richiedono una gestione precisa dell'inventario, aggiustamenti temporanei del flusso di lavoro e stoccaggio buffer fuori sede. Sebbene ciò allunghi la tempistica complessiva del progetto, protegge la struttura da interruzioni operative totali durante il periodo di transizione.
Sebbene il capitale iniziale richiesto per l’automazione del magazzino sia innegabilmente notevole, rimane un calcolo prevedibile. Analizzando in modo approfondito i requisiti hardware, le esigenze di integrazione del software, la disponibilità della struttura, la portata del flusso di lavoro e l'esperienza dei fornitori, i leader operativi eliminano le sorprese in termini di budget. La transizione dallo stoccaggio manuale a quello automatizzato trasforma un edificio statico in una macchina dinamica e ad alta produttività in grado di compensare il suo premio iniziale attraverso guadagni di efficienza a lungo termine.
I decisori dovrebbero dare la priorità ai fornitori che offrono modelli trasparenti del ciclo di vita e richiedono controlli rigorosi delle strutture prima di quotare. Evita i fornitori che forniscono preventivi rapidi senza ispezionare la tua soletta in cemento o analizzare la tua specifica architettura WMS. Un approccio metodico all'approvvigionamento garantisce che il sistema finale si allinei perfettamente sia al budget che alle esigenze operative.
Per andare avanti con il tuo progetto di automazione, esegui i seguenti passaggi:
R: I sistemi automatizzati funzionano con tolleranze estremamente strette. I pavimenti irregolari provocano l'oscillazione del montante ad altitudini elevate, causando inceppamenti delle apparecchiature, guasti ai sensori e potenziali guasti strutturali. La bonifica è necessaria se la lastra non soddisfa i severi valori FF e FL.
R: Sì. Gli ambienti di congelamento richiedono acciaio specializzato per basse temperature, sensori resistenti alla condensa e lubrificanti per basse temperature. Queste modifiche prevengono i guasti meccanici in condizioni sotto zero ma aggiungono un premio significativo all'investimento hardware iniziale.
R: I periodi di rimborso generalmente vanno dai tre ai sette anni. La tempistica esatta dipende dalla produttività della struttura, dalle tariffe della manodopera locale, dai risparmi sull'acquisizione di terreni e dalla riduzione dei danni al prodotto o alle scaffalature causati dai carrelli elevatori manuali.
R: La maggior parte dei moderni sistemi automatizzati si integra con un sistema di gestione del magazzino esistente. Tuttavia, ciò richiede lo sviluppo di API personalizzate o un Warehouse Execution System (WES) middleware per tradurre i dati di inventario in comandi meccanici precisi.
R: Le apparecchiature ricondizionate riducono i requisiti di capitale iniziale. Tuttavia, gli acquirenti devono valutare questi risparmi rispetto alle potenziali sfide di integrazione, alla durata di vita più breve, alla difficoltà di reperire parti di ricambio legacy e alla mancanza di garanzie complete rispetto all’acquisto di nuovi componenti.
R: Un AS/RS utilizza gru per carichi pesanti per spostare l'inventario verticalmente e orizzontalmente, offrendo produttività e densità elevate. Le navette per pallet utilizzano carrelli robotizzati che si muovono all'interno delle corsie degli scaffali, fornendo la massima densità di stoccaggio ma generalmente velocità di produzione inferiori rispetto ai sistemi con gru.


